Valvole, raccordi e strumentazione per impianti alimentari e delle bevande
Componenti in PVC, PP e PVDF per le linee di processo dell’industria alimentare: intercettazione e regolazione, collegamento delle tubazioni, misura di portata, pressione e livello, identificazione di linee e serbatoi.


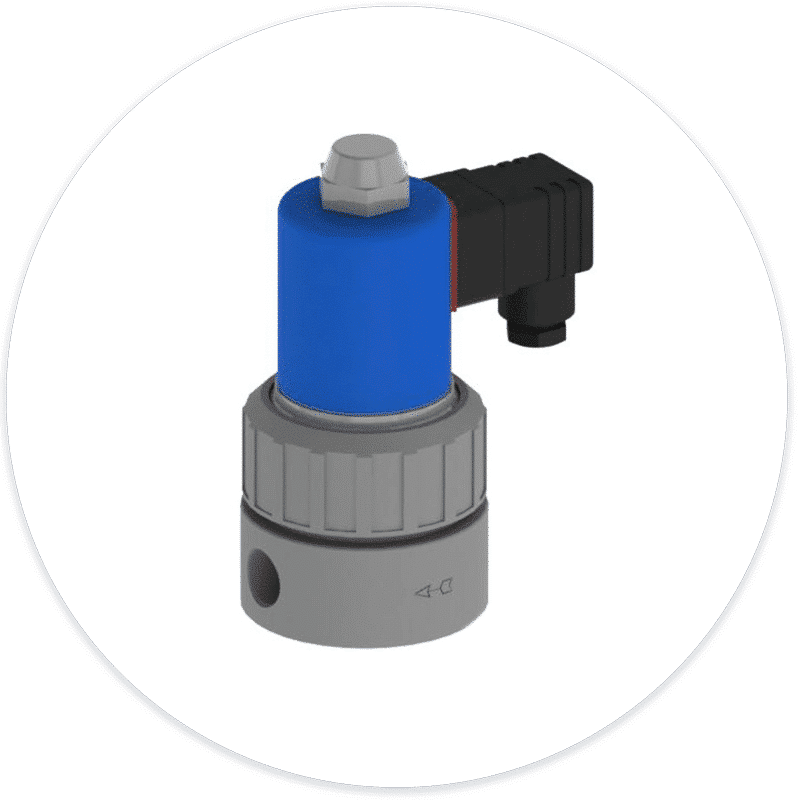


Come scegliere valvole e componenti per l’industria alimentare
Ottimizza efficienza produttiva e qualità nei tuoi impianti alimentari. Nel settore alimentare e delle bevande, efficienza operativa e controllo qualità fanno la differenza tra profitto e perdite. La scelta di componenti inadeguati può causare fermi produzione costosi, sprechi di risorse e problemi di qualità che compromettono la reputazione del brand.
I nostri componenti sono progettati specificamente per massimizzare l’efficienza dei processi produttivi alimentari, ridurre i tempi di inattività e garantire la qualità costante dalla materia prima al prodotto finito.
Valvole e sistemi per la produzione vinicola
Efficienza nella gestione delle cantine moderne
La sfida: Gestire grandi volumi di produzione mantenendo la qualità organolettica e la tracciabilità dei lotti.
La soluzione: I nostri sistemi di valvole a membrana e componenti per il controllo dei processi di fermentazione garantiscono precisione nella gestione dei flussi e nella regolazione della pressione.
Vantaggi concreti:
- Controllo pressione fermentazione: Valvole di sfioro progettate per la produzione di spumanti
- Organizzazione cantina: Sistema di etichettatura resistente per botti e serbatoi
- Riduzione sprechi: Ottimizzazione dei processi di travaso e filtrazione
Applicazioni specifiche nel settore vinicolo
- Valvole di sfioro per le bollicine del prosecco – Controllo preciso della pressione di fermentazione
- Etichette per botti di vino: strumento di lavoro e marketing – Tracciabilità e organizzazione della cantina
- Irrigazione in vigna: progettazione dell’impianto – Ottimizzazione della qualità dell’uva
Per il collegamento delle linee di cantina sono disponibili anche i raccordi in PVC e PP.
Sistemi CIP per massima efficienza di sanificazione
Riduci costi operativi e tempi di fermo impianto
La sfida: I cicli di sanificazione tradizionali comportano lunghi tempi di fermo, alto consumo di risorse (acqua, energia, detergenti) e rischi di contaminazione incrociata.
La soluzione: Sistemi CIP (Clean-in-Place) ottimizzati con valvole a membrana e componenti resistenti agli agenti chimici aggressivi.
Risultati misurabili:
- Riduzione tempi ciclo: Automazione completa dei processi di pulizia
- Risparmio risorse: Controllo preciso di flussi e concentrazioni detergenti
- Eliminazione errori: Processi standardizzati e tracciabili
Valvole specifiche per impianti CIP
- Valvole a membrana: Ideali per cicli frequenti di apertura/chiusura
- Valvole a sfera automatiche: Per intercettazione rapida e sicura di liquidi aggressivi
- Sistemi di controllo flusso: Flussimetri per ottimizzazione consumi
Approfondimento tecnico: Lavaggio CIP nell’industria delle bevande
Componenti per industria lattiero-casearia
Resistenza agli agenti chimici e facilità di manutenzione
La sfida: L’uso continuo di disinfettanti aggressivi compromette la durata dei componenti, causando sostituzioni frequenti e costi di manutenzione elevati.
La soluzione: Materiali specifici (PVC, PP, PVDF) selezionati per resistenza chimica superiore e facilità di sostituzione.
Vantaggi operativi:
- Durata superiore: Componenti testati contro corrosione da disinfettanti
- Manutenzione ridotta: Design modulare per sostituzioni rapide
Applicazioni nel settore dairy
- Robot mungitura: attenzione alla corrosività dei disinfettanti
- Valvole per sistemi di dosaggio automatico per detergenti e disinfettanti
Soluzioni per la catena del freddo alimentare
Etichettatura e componenti per impianti di refrigerazione
La sfida: Negli ambienti refrigerati, l’umidità e le basse temperature compromettono la leggibilità delle etichette e la funzionalità dei componenti.
La soluzione: Etichette e materiali specifici per resistere a condizioni estreme mantenendo prestazioni ottimali.
Caratteristiche tecniche:
- Resistenza umidità: Materiali impermeabili e anti-condensa
- Leggibilità permanente: Font e contrasti ottimizzati per lunga durata
Approfondimenti tecnici
Il monitoraggio di temperatura e livello nelle celle frigorifere può essere integrato con strumenti di misura per impianti dedicati al controllo continuo.
Sistemi di etichettatura per organizzazione impianti
Identificazione componenti e gestione operativa
Il problema: Errori di identificazione nei processi produttivi causano inefficienze operative, tempi di ricerca prolungati e difficoltà nella manutenzione preventiva.
La soluzione: Sistema completo di etichettatura industriale progettato per resistere a detergenti aggressivi, umidità e temperature variabili tipiche dell’industria alimentare.
Benefici per l’azienda:
- Organizzazione operativa: Identificazione chiara e immediata di linee e processi
- Riduzione errori: Identificazione chiara e immediata di linee e processi
- Efficienza manutenzione: Riduzione tempi ricerca guasti e manutenzione
Sistema di etichettatura completo
- Etichette adesive resistenti per tubazioni e serbatoi
- Targhe incise personalizzate per componenti critici
- Nastri colorati identificativi secondo normative UNI
- Etichette componibili per modifiche rapide
Approfondimenti tecnici:
- Etichettatura impianti: guida all’uso – Sistemi completi per tracciabilità
- Supporti per etichette industriali – Installazione e manutenzione
Sistemi per trattamento aria e fumi industriali
Depurazione efficace negli ambienti di produzione alimentare
La sfida: Negli stabilimenti alimentari, vapori di cottura, fumi e odori possono compromettere la qualità dell’ambiente di lavoro e la conformità alle normative ambientali.
La soluzione: Sistemi di depurazione e componenti specifici per il trattamento dell’aria negli ambienti di produzione alimentare.
Benefici operativi:
- Ambiente salubre: Rimozione efficace di vapori e contaminanti dall’aria
- Conformità normativa: Rispetto limiti emissioni per l’industria alimentare
- Efficienza energetica: Sistemi ottimizzati per ridurre consumi
Applicazioni specifiche
- Scrubber a umido per neutralizzazione vapori acidi e alcalini
- Filtrazione fumi da processi di cottura e affumicatura
- Componenti resistenti per ambienti con alta umidità e temperature
Approfondimenti tecnici:
- Pompe per la depurazione dei fumi industriali – Caratteristiche e applicazioni
- Il funzionamento degli scrubber a umido – Sistemi di neutralizzazione
Perché scegliere ASVShop
In un impianto alimentare la stessa valvola lavora in condizioni molto diverse: acqua di processo, mosto, latte, soluzione caustica a caldo del ciclo CIP. Sono i detergenti e i disinfettanti, più del prodotto, a decidere la durata dei componenti.
Per questo lavoriamo su PVC, PP e PVDF e valutiamo la compatibilità chimica insieme al responsabile di impianto prima di indicare una soluzione. Le referenze più richieste — valvole a membrana e a sfera, raccordi, flussimetri e livelli — sono a magazzino, con disponibilità verificabile prima dell’ordine, e la gamma di etichette e targhe copre l’identificazione di linee, valvole e serbatoi anche in cella frigorifera.
Approfondimenti tecnici per impianti alimentari e delle bevande
Scelta dei materiali, automazione delle linee, misura di portata e livello, identificazione dei componenti e trattamento di acque e aria di processo: gli articoli del blog ASVShop utili a chi progetta o gestisce uno stabilimento alimentare.
Guida all’automazione
Attuatore pneumatico o elettrico, segnalazione di posizione e logica di comando: come si automatizza un circuito CIP o una linea di travaso senza sovradimensionare.
Materiali, valvole e tubazioni
Misura e controllo di processo
Etichettatura e tracciabilità
Acque e aria di processo